自动化生产线上的“生命线” 汽车制造工厂如何应对管道燃气系统的精准度挑战
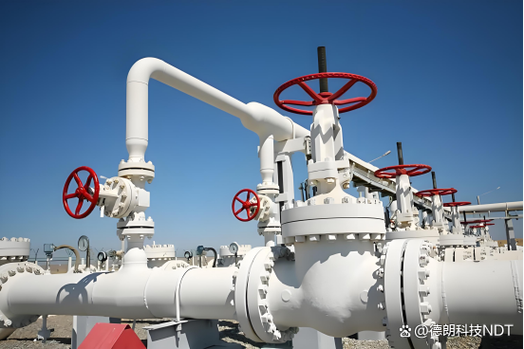
在高度自动化的现代汽车制造工厂中,从冲压、焊装、涂装到总装,每一道工序都依赖稳定且精准的能源供应。其中,管道燃气(通常为天然气)作为涂装车间烘干炉、总装车间检测线等关键环节的热源,其输送系统的精准度直接关系到生产效率、产品质量与工厂安全。本文将探讨自动化生产线对管道燃气系统在精准度层面的具体要求,以及如何通过技术与管理手段满足这些要求。\n\n### 一、为何燃气管道精准度在汽车工厂中如此重要?\n\n在传统工厂中,燃气管道多以“能用”为标准。但在自动化率超过90%的现代汽车工厂,这一标准已远远不够。管道燃气的精准度主要包括:流量精准度、压力稳定性、介质纯净度、以及空间定位精度。\n\n1. 流量与压力波动影响工艺质量\n 涂装车间的烘干炉对温度曲线极为敏感。若燃气流量波动超过±2%,炉温偏差可能达到10°C以上,导致漆面固化不良、色差或附着力下降。自动化生产线上的传感器会实时捕捉这些异常并报警停机,一台白车身因燃气波动报废,损失可能高达数万元。\n\n2. 机器人协同作业的定位要求\n 总装线上,搭载燃气检漏系统的移动机器人需要对上方或侧面的燃气管道接口进行毫米级定位对接。如果管道安装偏差超过3毫米,机器人插接成功率将显著下降,进而拖累整线节拍。\n\n3. 安全联锁系统依赖可靠信号\n 燃气管道上的压力变送器、流量计和紧急切断阀必须与PLC(可编程逻辑控制器)保持高精度信号同步。任何信号漂移都可能误触发全厂燃气切断,造成数百万元的非计划停产损失。\n\n### 二、自动化生产线对管道燃气精准度的量化指标\n\n根据行业实践经验与相关规范(如GB 50028《城镇燃气设计规范》、GB 50516《加氢站技术规范》参考原则),汽车厂燃气管道系统通常需满足以下关键参数:\n\n- 流量控制精度:±0.5%~±1.0%(重复性),主计量表精度不低于1.0级。\n- 压力波动范围:主管压力波动≤±2 kPa,典型工作压力2~8 kPa(低压管网)。\n- 过滤精度:燃气过滤器的过滤精度需达到5 μm以下,防止颗粒物进入精密比例阀。\n- 管道安装公差:接口对中偏差≤1.5 mm,标高偏差≤2 mm/10 m。\n- 响应时间:紧急切断阀从接收信号至关闭少于0.5秒。\n- 泄漏率:严格控制在整个管路系统在线体积的0.1%/小时以下。\n\n### 三、如何实现并保障管道燃气的精准度?\n\n1. 设计与施工阶段的介入\n- 采用三维BIM建模,在虚拟环境中完成管道与机器人、设备、钢结构的碰撞检查,确保设计原生离和定位精度。\n- 使用预制成装配式管道支架,将现场焊接量和累积误差降至最低。\n- 对关键管段实施激光扫描验收,比对点云与设计模型,偏差超过5 mm即进入整改循环。\n\n2. 配套高精度控制元件\n- 安装带温度压力补偿的质量流量计(如科氏力质量流量计),直接输出质量流量而非体积流量,避免因气温和气压变化影响计量的核心难点。\n- 使用高精度比例阀(如电气比例阀,蠕变小于0.5%量程),与车间PLC形成闭环反馈。\n- 在靠近燃烧器端设置二级精密调压箱,前压波动时出口始终精准控在设定压力,避免配比空气量错误而形成的安全危害。\n\n3. 部署状态监测与预测性维护\n- 在关键管段加装振动、噪声、温度记录仪。当管道内壁出现污垢、结皮或轻微泄漏而产生不正常的湍流声频谱或温降时可以提前识别预警,无需等到自动化线上的错误停机进一步发生严重安全事故停产下进行停气改造。\n- 燃气泄漏检测极为重要谨慎严格操作真空双层管达到秒速发现外部可达各级水平联合自动遮挡覆盖空气补气进逐逐级控险方式关断阀门并将信号传送到中控室而实现不需人员前去手动干预。\n- 数据推送给智能运维系统,利用机器学习识别燃气状态渐变、漂移失效特征以便提醒预防性地校正计量设备里存的取整系数、清扫孔板或修理有下沉收缩折断螺栓紧固走位失销等各种异常环境偏差而不破坏有序运行降低高稳定性最优选择方案执行结果保护全厂生产计划的按天正常安全目标达到高效生产进行同时安全无比合规落地共实现降低成本25每年带来500万以上节省实际。全部纳入本企业本管理信息流转的每一项业务综合模式做到有联动数据落实到位形成追溯模型考核记录去实施认真衡量可计算可操作性强带来真效益不简单当作口号流行一下。”
}